活字印刷:把版拆成一个个字
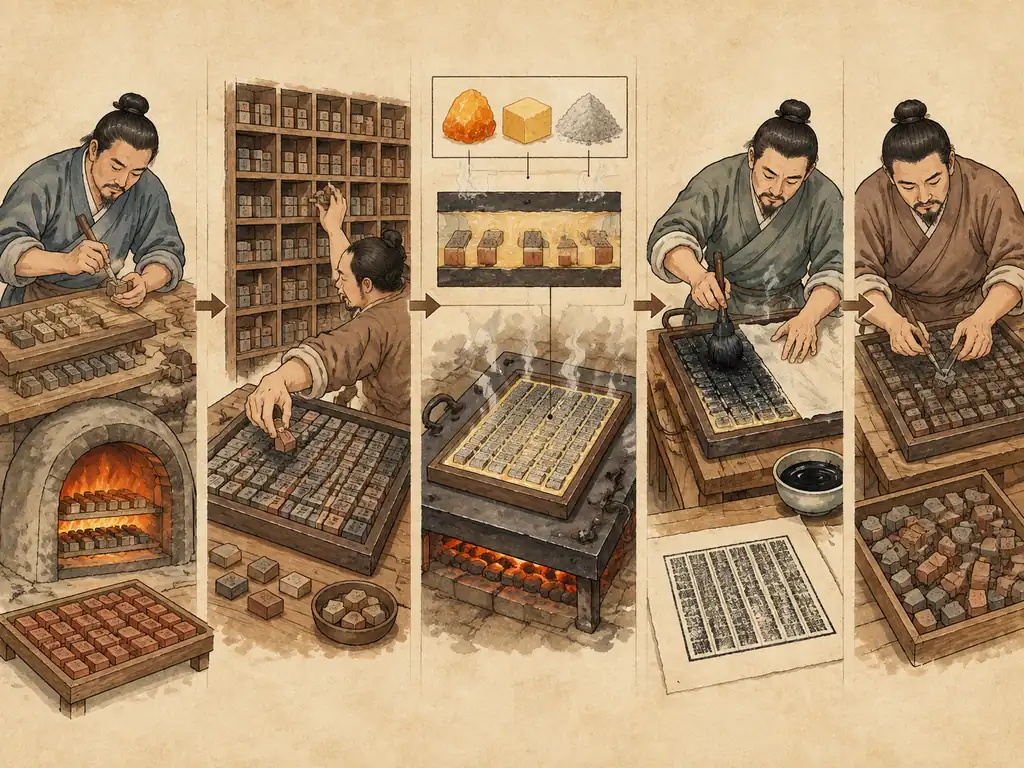
单字成坯、排版固版、印毕拆版:一套字反复重排,印量越大越划算。
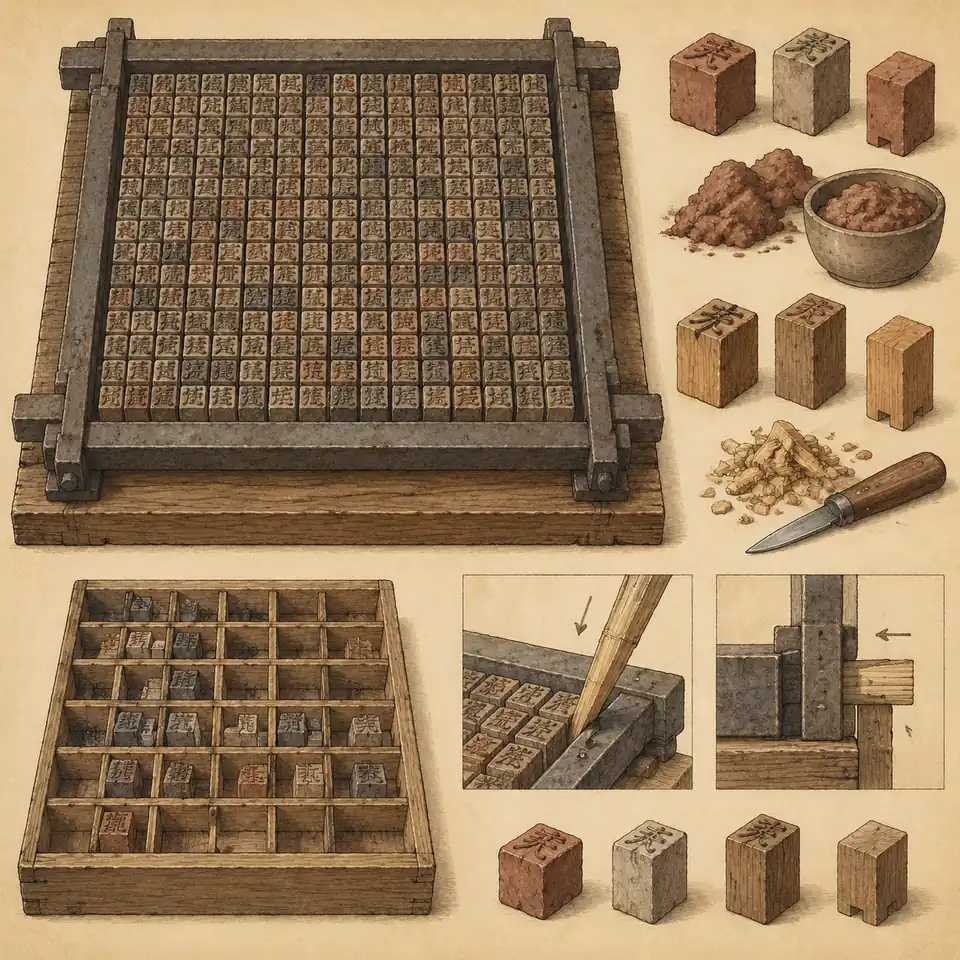
图解
前置条件
印刷以纸为承印材料,纸张供应与质量决定印本能否批量成形。
解决什么问题
雕版是一页刻一版:刻错一字整版报废,书印完了版只能堆着。活字把”字”和”版”分开——每个字单独成坯,排版时临时拼成一页,印完拆开回收。要印的书越多、越杂,摊到每页上的制字成本越低,这是印刷从”刻一部书”变成”排一部书”的分工革命。
历史背景
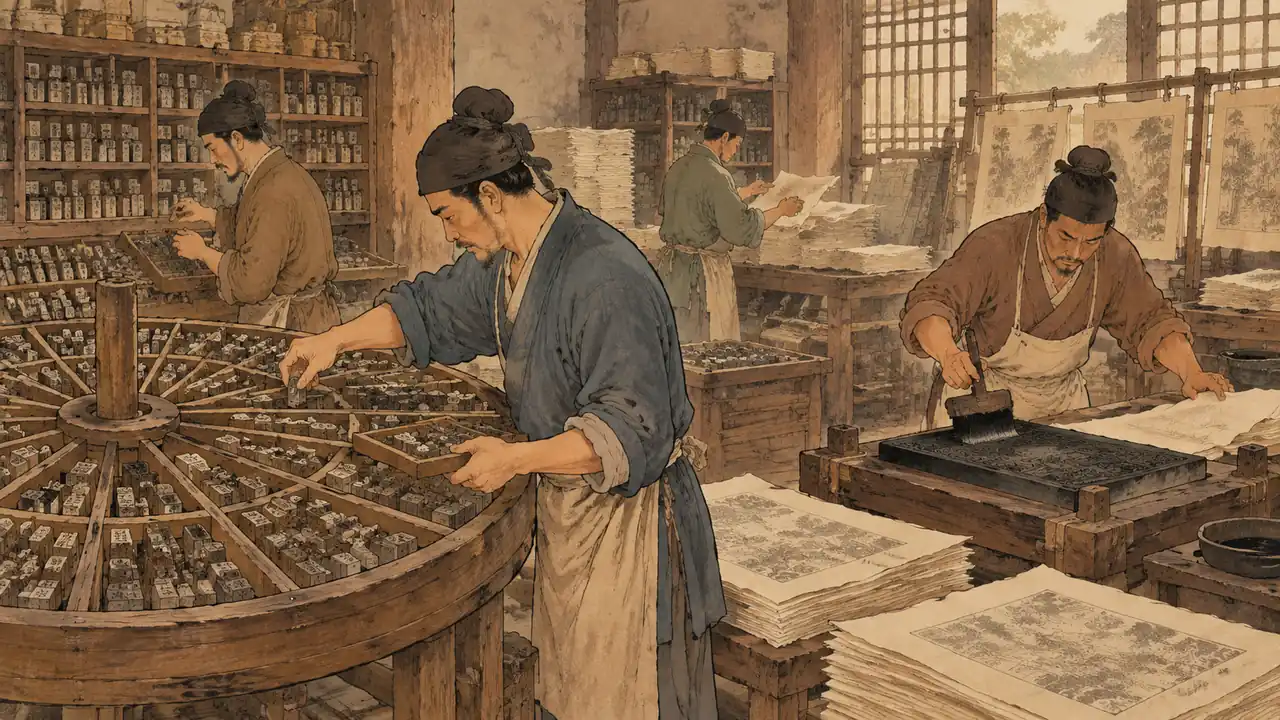
北宋庆历年间(1041–1048)布衣毕昇制胶泥活字——沈括只记”庆历中”,具体年份无考,但工艺步骤记得很细;元代王祯创木活字与转轮排字盘,并试印地方志;明清出现铜活字(无锡华氏会通馆等)、锡活字;清乾隆年间武英殿用木活字大规模印行聚珍本丛书。但长期主流仍是雕版——汉字字数多、检字排版吃人工,毕昇自己就说”若止印三二本,未为简易;若印数十百千本,则极为神速”。
原料与前置条件
字坯(胶泥烧制、硬木刻制或铜铸)、刻刀或铸模、固版材料(松脂、蜡与纸灰,木活字则用竹片木楔顶紧)、墨、纸、铁框与铁板、印台与刷子。字坯一致性是前提:厚度不齐,印面就压不平。泥字路线要经炉火烧结,木字路线晒干即可,因此活字并不绑定某一种字材,也不以窑炉为必要条件。
过程概览
制字坯(刻字或铸造)→ 泥字火烧令坚/木字干燥 → 按韵或部首收入字盘 → 排版(铁框内逐字排列,字下垫松脂蜡纸灰)→ 加热压平使药熔固定 → 刷墨铺纸刷印 → 再加热使药熔、拆版回收单字。
关键难点
一是字坯一致性:字面高低差一点,印刷压力就不均,需要垫片与经验微调。二是固版与拆版的双向要求:既要在印刷中不松动,又要能整体加热拆开而不损字,松脂蜡纸灰正是为此设计。三是检字效率:全套字成千上万枚,找字比印字更慢,王祯的转轮排字盘就是为解决检索而作。四是铜活字需要铸字工艺与大量铜料,成本门槛高。
成品如何辨识
印面平整、字口清晰不糊、行款整齐,墨色均匀。同一套字在不同页会留下相同的字形特征,单字有各自磨损痕迹;偶见倒字、误字也是活字本的识别特征。相对雕版,活字本版框界行往往是后配的,字与行线不如雕版齐整。
规模化障碍
制字是前置巨量投入:一套字要刻成千上万枚,用字量随书目膨胀——据《武英殿聚珍版程式》所记的刻字用量,清代武英殿为聚珍本丛书备下的木活字以十万枚计,只有印量足够大才摊得平。熟练排字工短缺,排版速度决定工期;汉字日常用字数千、罕用字以万计,字盘规模不断膨胀。印数少、版式花哨或只印一次的短版书,雕版反而更便宜——这是活字在中国长期没有取代雕版的根本经济原因。
关联技术
造纸提供承印纸张,窑炉用于泥活字烧结;印刷是造纸最重要的下游应用。它与雕版印刷是互补而非替代关系:雕版擅短版大字与图版,活字擅多书目、大印量的经史类书。
原料
- 胶泥或硬木字坯(后有用铜、锡者)
- 松脂、蜡、纸灰(固版材料)
- 墨
- 纸
工具与设备
- 刻刀与字盘
- 铁框与铁板
- 刷子与压印工具
来源
- 沈括《梦溪笔谈》(卷十八·技艺)—— 毕昇以胶泥刻字、火烧令坚、铁板敷松脂蜡纸灰固版与拆版的完整工艺
- 王祯《农书》(造活字印书法(附于农书之末))—— 木活字工艺、转轮排字盘与按韵检字的方法
- 金简《武英殿聚珍版程式》(乾隆三十八年(1773)奉敕编)—— 清代官方木活字的刻字、排版、刷印与字数用量记录